

1. Дефекты пористости при сварке
Подробное описание:
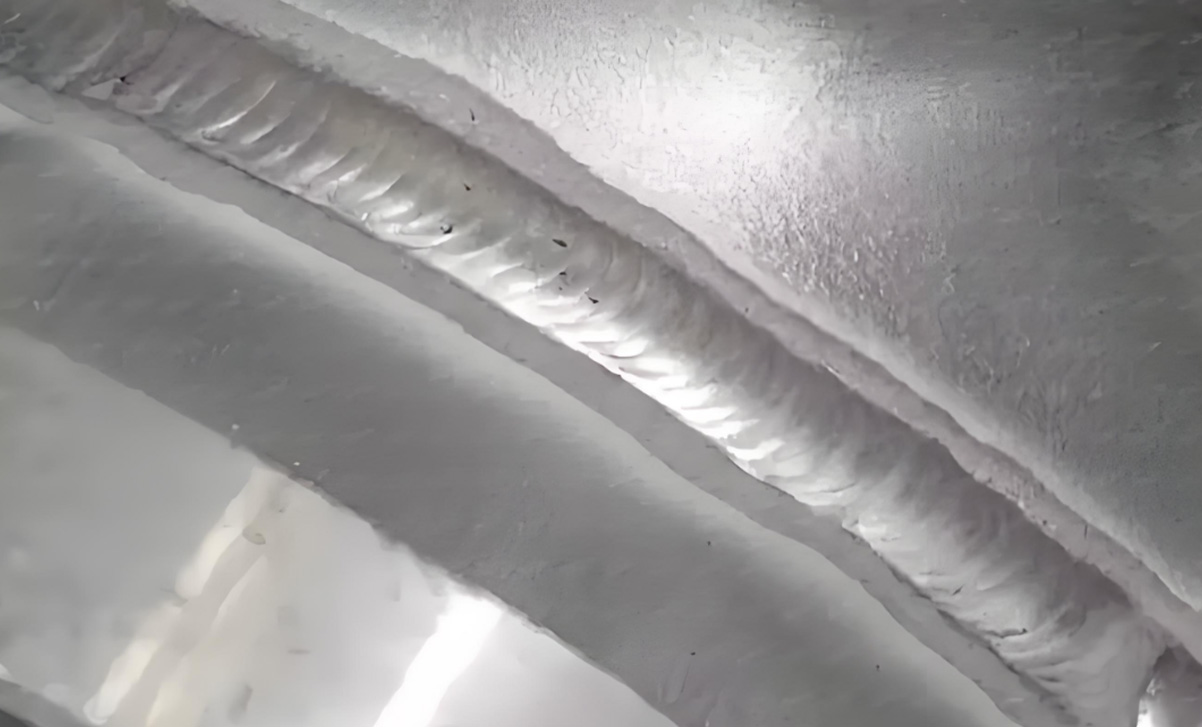
Полости образуются, когда пузырьки в расплавленном металле не выходят наружу во время затвердевания. В сварном шве алюминиевого сплава поры в основном состоят из водорода. В зависимости от места образования их делят на внутренние поры, приповерхностные поры и поверхностные поры.
Причины:
✔ Высокая теплопроводность алюминия приводит к быстрому охлаждению расплавленного металла, что не способствует выходу пузырьков, а также снижает растворимость водорода в точке затвердевания алюминиевых сплавов примерно в 20 раз, что является основной причиной образования пористости.
✔ В зоне сварки высокая влажность воздуха.
✔ Сварочные материалы, фаска и кромки основного материала, адсорбция влаги, масла, адсорбция воды оксидной пленкой.
✔ Слишком низкий или слишком высокий расход защитного газа, недостаточная чистота или наличие влаги, слишком низкий или слишком высокий расход защитного газа.
✔ Плохая газонепроницаемость трубопровода.
✔ Угол наклона сварочной горелки не является оптимальным.
✔ Неполная очистка корня шва при двусторонней сварке, неполная очистка межслойного пространства при многослойной многопроходной сварке.
✔ Нестабильная или слишком длинная дуга.
✔ Многократное начало дуги в одном и том же месте, слишком много соединений.
✔ Длина сварочной проволоки слишком велика, а расстояние между соплом и свариваемым изделием слишком велико.
✔ Недостаточный зазор у основания фаски.
✔ Высокая чувствительность к пористости разработанного алюминиевого материала.
✔ Плохой доступ к месту проведения сварочных работ.
✔ Разбрызгивание или повреждение сопла горелки.
✔ В зоне сварки присутствует чрезмерная скорость ветра или магнитное смещение.
Меры защиты:
✔ При условии, что подводимая теплота соответствует требованиям, увеличьте энергию сварочной линии, снизив скорость сварки, предварительно нагрейте толстую пластину и т. д., чтобы увеличить время нахождения расплавленной ванны в расплавленном состоянии и обеспечить выход водорода.
✔ Контроль влажности воздуха в сварочной зоне
✔ Перед сваркой очистите фаску и ее края от влаги, масла и газовой пленки.
✔ Берегите сварочные материалы и используйте высококачественные сварочные материалы.
✔ Контролируйте поток защитного газа и избегайте протекания через кабель.
✔ Правильный угол наклона сварочной горелки.
✔ Тщательно очистите обе стороны сварного шва и промежутки между слоями при многократной обработке.
✔ Поддерживайте стабильность дуги и не допускайте её чрезмерной длины.
2. Дефекты неинтеграции при сварке
Подробное описание:
Относится к сварному шву между металлическими частями шва и основным металлом, или к сварному шву между металлическими частями шва, которые не полностью расплавлены и соединены. Классифицируется по месту образования на: нерасплавленный корень шва, нерасплавленный боковые стенки и нерасплавленный промежуточный слой.
Причины:
✔ Недостаточный подвод тепла из-за слишком малого сварочного тока или слишком высокой скорости.
✔ Угол наклона горелки неправильный или горелка недостаточно широко раскачивается.
✔ Температура между слоями слишком низкая.
✔ Заготовка слишком толстая.
✔ Неправильная форма скоса и пустое пространство.
✔ На фаске заготовки и в ее окрестностях, а также между слоями, присутствует газовая пленка и масло.
✔ Приток шлака во время сварки предотвращает сплавление интерметаллических соединений.
Меры защиты:
✔ Выбор подходящих параметров сварки и угла наклона горелки (направленная стабильная проволока)
✔ Температура между слоями находится в пределах нормы.
✔ Разогрейте толстую пластину.
✔ Разумная конструкция фаски, исключающая образование зазоров.
✔ Скошенная поверхность и прилегающие участки, а также грязь и оксидная пленка между слоями тщательно очищаются, исключается образование борозд. (Поверхность сварочной проволоки в хорошем состоянии)
3. Дефекты в виде трещин при сварке
Подробное описание:
Под совместным воздействием сварочных напряжений и других факторов прочность связи между атомами металла в локальной зоне сварного шва нарушается, образуя новый интерфейс и, как следствие, зазор. Возникают холодные и горячие трещины.
Причины:
✔ Вызвано сегрегацией легирующих элементов на границе продуктов реакции или наличием веществ с низкой температурой плавления.
✔ Высокий коэффициент линейного расширения, высокое усадочное напряжение и широкий диапазон температур плавления алюминиевых сплавов приводят к тому, что сварные швы подвержены образованию горячих трещин.
✔ Чрезмерная скорость сварки увеличивает скорость деформации сварного шва, тем самым повышая склонность к образованию горячих трещин.
✔ При недостаточно тщательной предварительной и межслойной очистке сварного шва включения могут стать источником трещин.
✔ Образование оксидных слоев часто сопровождается высокой влажностью, что может привести к крекингу газа.
✔ Слишком большое соотношение глубины и ширины сварного шва приводит к тому, что слишком узкий шов склонен к растрескиванию.
✔ Несоответствие присадочного металла и основного металла, слишком большой подвод тепла при сварке, слишком большое сварочное напряжение, возникающее при сварке, сильная степень ограничения деформации заготовки, несоответствующий зазор при косом срезе, слишком малая длина сварочного канала и толщина сварного шва при позиционной сварке, несоответствие предварительного подогрева толстой пластины (более или равной 8 мм) и т.д., может привести к растрескиванию.
Меры защиты:
✔ При условии разумного теплообмена, соответствующим образом снизьте скорость сварки.
✔ Максимально используйте линейную сварку и многослойную многопроходную сварку малым током, а также повысьте скорость теплоотвода, чтобы уменьшить перегрев расплавленной ванны.
✔ Применение метода сварки с концентрацией тепла предотвращает образование крупных столбчатых кристаллов с выраженной направленностью и повышает трещиностойкость.
✔ Необходимо провести предварительную очистку перед сваркой и очистку межслойного соединения.
✔ Соответственно увеличьте коэффициент формы сварного шва и избегайте узких и глубоких сварных швов.
✔ Используйте сварочные присадочные материалы, соответствующие характеристикам основного материала.
✔ Выбирайте разумную последовательность сварки, старайтесь обеспечить свободное сжатие заготовки.
✔ В сварных соединениях из высокопрочных алюминиевых сплавов метод ударной обработки при сварке может изменить распределение напряжений в сварных соединениях.
✔ Выберите правильный зазор для косого скоса.
✔ Разумная длина и толщина сварного шва; предварительный нагрев (медленный нагрев и медленное охлаждение для снижения сварочного напряжения), если основной материал имеет большую толщину.
4. НЕДОСТАТКИ СВАРКИ
Подробное описание:
Относится к явлению сварки, при котором корень шва не полностью сплавлен.
Причины:
✔ Недостаточный подвод тепла из-за слишком малого сварочного тока, слишком высокой скорости сварки и т. д.
✔ Дуга слишком длинная.
✔ Неправильный угол наклона горелки
✔ Угол скоса слишком мал, тупой край слишком велик.
✔ Зазор в корне сварного шва слишком мал.
✔ Грязь на фаске.
✔ Магнитное смещение, вызывающее образование дуги.
✔ Неполная очистка корня шва и слишком низкий ток дуги на обратной стороне двухстороннего сварного шва.
Меры защиты:
✔ Выберите правильный сварочный ток, скорость сварки, длину дуги и угол наклона горелки.
✔ Спроектируйте разумные скосы и закругленные края.
✔ Строгий контроль качества сборки.
✔ Перед сваркой очистите оксидную пленку и масло.
✔ Тщательно очищайте корни при двусторонней сварке.
5. Дефекты сварки, вызванные прожогом.
Подробное описание:
Речь идёт о процессе сварки, при котором глубина расплава превышает толщину заготовки, и расплавленный металл вытекает с обратной стороны сварного шва, образуя сквозной дефект.
Причины:
✔ Чрезмерный подвод тепла из-за чрезмерного сварочного тока, слишком низкой скорости и т. д.
✔ Слишком большой зазор при сборке перед сваркой.
✔ Необоснованное снятие фаски со сварного шва.
✔ Заготовка слишком тонкая.
✔ Слишком большое расстояние между сварными швами при точечной сварке, значительные деформации во время сварки и т. д.
✔ может привести к выгоранию.
Меры защиты:
✔ При сварке выберите соответствующие параметры, такие как сварочный ток и скорость.
✔ Перед сваркой проверьте зазоры при сборке.
✔ При необходимости добавьте накладки на обратную сторону сварного шва.
✔ Отрегулируйте угол наклона горелки для сварки тонких пластин.
✔ Точечные сварные швы расположены на правильном расстоянии друг от друга, чтобы избежать деформации, неровных кромок и т. д.
6. Дефекты приварки кромок.
Подробное описание:
Речь идёт об образовании углубления или канавки вдоль края сварного шва, в основной части материала, из-за того, что сварочная дуга не обеспечивает достаточного количества расплавленного металла, который бы поступал в достаточном количестве через режущую кромку, в результате чего образуется большая часть непрерывной режущей кромки. Слишком большая режущая кромка — это локальный перелив, непрерывная режущая кромка встречается редко.
Причины:
✔ Слишком высокая температура дуги (например, слишком большой ток, слишком низкая скорость и т. д.)
✔ Дуга слишком длинная.
✔ Неправильный угол наклона сварочной горелки, неправильная последовательность сварки с поворотом и возвратом и т.д. могут привести к заеданию кромок.
✔ Магнитное смещение, создающее избыточное напряжение в дуге во время сварки постоянным током, также может вызывать заедание кромок.
Защитная мера
✔ Выберите правильную тепловую мощность сварки, длину дуги, правильный угол наклона горелки и амплитуду её движения.
✔ Разумная последовательность сварки.
✔ Уменьшите или избегайте перегрева магнитного смещения.
✔ Такие меры, как максимально возможное использование плоской сварки, могут предотвратить образование заусенцев на кромке.
7. Дефекты сварного шва в виде комков.
Подробное описание:
Явление, при котором жидкий металл сжимается к задней стороне сварного шва из-за чрезмерного теплового воздействия и слишком большого количества расплавленного металла при односторонней сварке, в результате чего задняя сторона сварного шва выпячивается, а передняя сжимается после его формирования.
Причины:
Однако округлые бугорки допустимы, если они не очень большие.
Меры защиты:
✔ Разработайте разумную форму сварного шва, угол скоса и размер закругленной кромки.
✔ Выберите правильные параметры сварки.
✔ Правильно направьте сварочную горелку.
✔ Перед сваркой необходимо обеспечить разумный зазор при сборке.
✔ Разработайте подходящий технологический план, если заготовка тонкая.
8. Проблема дефектов сварки с неправильной стороны.
Подробное описание:
Это означает, что две заготовки смещены относительно друг друга в определенном положении по толщине.
Причины:
✔ Сырье имеет нестандартные размеры.
✔ Сборка не соответствует требованиям.
✔ Несоосность во время точечной фиксации, грунтовки и присадочной сварки.
✔ Конструкции с большим количеством пересекающихся сварных швов подвержены смещению.
Меры защиты:
✔ Повышение качества принимаемого сырья.
✔ Строгий контроль качества сборки перед сваркой.
✔ Своевременно выявляйте и корректируйте дефекты кромки в процессе точечной сварки, сварки до упора и присадочной сварки.
✔ При проектировании конструкции по возможности избегайте слишком большого количества пересечений сварных швов.
9. Проблемы, связанные с дефектами сварочного стола.
Подробное описание:
Это указывает на то, что при высоких температурах прочность и пластичность алюминия настолько низки, что он не может удерживать жидкий металл в расплавленном состоянии, что приводит к разрушению.
Причины:
✔ Чрезмерный подвод тепла при сварке
✔ Высокое содержание присадочного материала из-за больших углов скоса и больших зазоров в угловых сварных швах.
✔ Неправильный угол наклона горелки.
✔ Тонкая толщина пластины.
Меры защиты:
✔ Перед сваркой необходимо контролировать подвод тепла и зазоры между деталями и сварным швом.
✔ Угол наклона и угол наклона горелки являются разумными.
✔ Выполняйте сварной шов как можно ближе к арматуре.
10. Проблемы дефектов деформации при сварке
Подробное описание:
Деформация, вызванная высокой температурой дуги, включая укорочение, изменение угла, изгиб и т. д.
Причины:
✔ Высокий коэффициент линейного расширения, высокая теплопроводность и низкий предел текучести алюминиевых сплавов являются основными причинами деформации при сварке.
✔ Чрезмерный подвод тепла при сварке, нерациональная последовательность сварки, большой присадочный материал из-за большого зазора при сборке перед сваркой, нерациональное расположение сварных швов, слишком большое количество сварных швов или их нерациональное расположение, нерациональные размеры фаски и сварных швов и т. д. могут привести к деформации при сварке.
Меры защиты:
✔ Выберите оптимальные параметры процесса и последовательность сварки.
✔ Перед сваркой необходимо обеспечить разумный зазор при сборке и правильное расположение сварных швов.
✔ Сведите к минимуму количество сварочных швов.
✔ Разумно располагайте сварочные швы и старайтесь, чтобы они были симметричными.
✔ По возможности выбирайте прерывистую сварку, чтобы избежать чрезмерной концентрации сварных швов.
✔ При необходимости предварительно добавьте контрдеформацию.
✔ Выбирайте разумные методы фиксации или приспособления для контроля деформации в соответствии со специфическими условиями изготовления элементов, особенно при сварке тонких пластин.
11. Проблемы, связанные с дефектами почернения в сварных швах.
Подробное описание:
На обеих сторонах или торцах сварного шва появляется черное свечение, напоминающее черный дым, особенно после сварки алюминиево-магниевой проволоки, где черное свечение проявляется более отчетливо.
Причины:
✔ Недостаточная чистота защитного газа.
✔ Высокое содержание примесей в проволоке.
✔ Поверхность провода не чистая.
✔ Поверхность основного материала недостаточно чистая.
Меры защиты:
✔ Используйте защитный газ высокой чистоты.
✔ Сварка выполняется с использованием системы подачи газа.
✔ При необходимости увеличьте скорость потока защитного газа.
✔ Перед сваркой очистите фаску и ее края от влаги, масла и газовой пленки.
✔ Защитите сварочный материал и используйте высококачественную сварочную проволоку.
12. Проблемы, связанные с неэстетичными дефектами при формовке сварных швов.
Подробное описание:
Внешние размеры шва не соответствуют требованиям, остаточная высота сварного шва неровная, гофрировка сварного шва некачественная, продольная ширина неравномерная, остаточная высота слишком большая или слишком маленькая и т. д.
Причины:
✔ Неправильная конструкция сварочного шва
✔ Неправильный выбор параметров сварки, несоответствие скорости и тока сварки, и
✔ Неравномерные колебания при сварке
✔ Неравномерное направление сварочной проволоки
Меры защиты:
✔ При сварке выберите правильные параметры, такие как сварочный ток и скорость.
✔ Правильно направьте сварочную горелку.
✔ Используйте высококачественную сварочную проволоку
13. Проблема дефектов сварки, вызванных ударным воздействием.
Подробное описание:
Шлакирование — это состояние, при котором шлак или другие примеси остаются в сварном шве во время процесса сварки.
Причины:
✔ Сварочный ток слишком низкий.
✔ Температура расплавленного металла слишком низкая.
✔ Недостаточный размер фаски сварного шва, неполная очистка.
Меры защиты:
✔ Перед сваркой выберите подходящий размер фаски.
✔ При необходимости очистите фаску и прилегающую к ней область.
✔ При сварке выберите подходящие параметры, такие как сварочный ток и скорость.
14. Проблемы, связанные с дефектами в виде кратеров от сварочной дуги.
Подробное описание:
Речь идёт об образовании углубления ниже уровня сварного шва в месте его окончательной обработки (завершения сварки); в технической терминологии это небольшое углубление известно как дуговой кратер.
Причины:
Время задержки при выключении дуги слишком короткое.
Меры защиты:
Регулировка времени закрытия сварочной дуги и параметров сварки при закрытии дуги.
15. Проблема дефекта, связанного с разбрызгиванием при сварке.
Подробное описание:
Под брызгами понимается часть расплавленного металла проволоки, вылетающая за пределы расплавленной ванны.
Причины:
✔ Недостаточная чистота защитного газа.
✔ Высокое содержание примесей в сварочной проволоке.
✔ Поверхность провода не чистая.
✔ Поверхность основного материала недостаточно чистая.
Меры защиты:
✔ Используйте защитный газ высокой чистоты.
✔ Сварка с подачей газа с опережением.
✔ Перед сваркой очистите фаску и ее края от влаги, масла и газовой пленки.
✔ Защитите сварочный материал и используйте высококачественную сварочную проволоку.
16. Проблемы, связанные с дефектами, вызванными плохим зажиганием сварочной дуги.
Подробное описание:
Неудачный запуск сварочной дуги, повторный запуск дуги.
Причины:
✔ Плохое заземление сварочного аппарата.
✔ Поверхность основного материала недостаточно чистая.
✔ Поверхность сварочной проволоки недостаточно чистая.
Меры защиты:
✔ Убедитесь, что все заземляющие клеммы исправны.
✔ Для облегчения зажигания дуги используйте режим медленного пуска или горячего пуска.
✔ Используйте функцию предварительной очистки газа.
✔ Проводящая полость сопла не заблокирована металлическим материалом.
✔ Защитите сварочный материал и используйте высококачественную проволоку.
17. Проблемы, связанные с дефектами нестабильности сварочной дуги.
Подробное описание:
Неконтролируемые колебания или пульсация сварочной дуги из стороны в сторону во время работы.
Причины:
✔ Плохое заземление сварочного аппарата.
✔ Недостаточно чистая поверхность основного материала
✔ В рабочей зоне присутствует ветер.
Меры защиты:
✔ Проверяйте токопроводящие части сварочного аппарата и поддерживайте чистоту поверхностей.
✔ Перед сваркой очистите фаски и их кромки от влаги, масла и оксидной пленки.
✔ Старайтесь не работать в условиях, способствующих образованию сажи.
18. Проблемы, связанные с дефектами подачи проволоки при сварке.
Подробное описание:
В процессе сварки сварочная проволока выпускает токопроводящий слой с перебоями, а не постоянно, что приводит к перегоранию токопроводящего слоя.
Причины:
✔ Сварочная проволока изношена и имеет шероховатую поверхность.
✔ Шланг подачи проволоки слишком длинный или слишком туго натянут.
✔ Неправильно установленное или изношенное колесо подачи проволоки.
✔ Сварочная проволока плохо направлена.
Меры защиты:
✔ Снизьте натяжение проволочной щетки и используйте систему плавного пуска.
✔ Проверьте все контактные поверхности проводов и сведите к минимуму контакт металла с металлом.
✔ Проверьте состояние токопроводящего сопла, а также состояние шланга подачи проволоки и колеса.
✔ Убедитесь, что диаметр сопла соответствует его размеру.
✔ Проверьте проволочный диск на износ. Выберите проволоку с хорошим качеством поверхности и хорошей заточкой.
✔ Выберите подходящий размер, форму и состояние поверхности подающего устройства для проволоки.