

Éviter les défauts de soudure du fil d'aluminium en toute simplicité
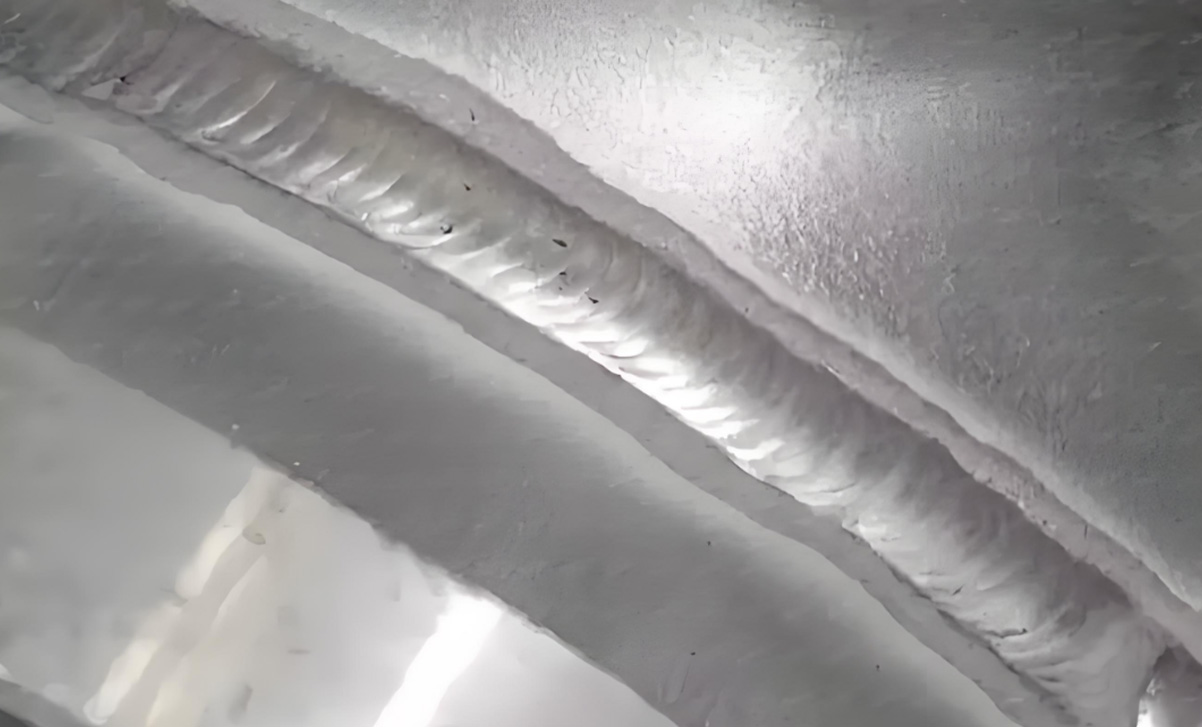
La prévention des défauts de soudage du fil d'aluminium et la mise en œuvre de mesures préventives sont essentielles pour garantir la durabilité et la résistance des soudures. Ces défauts peuvent compromettre l'intégrité structurelle des composants soudés, entraînant des défaillances coûteuses dans les applications critiques. J'ai constaté que la compréhension des causes de ces problèmes et l'application de solutions efficaces peuvent faire toute la différence. En se concentrant sur les défauts de soudage du fil d'aluminium et les mesures préventives, les soudeurs peuvent obtenir des résultats constants et de haute qualité tout en évitant les pièges courants.
Conseil : Privilégiez toujours la préparation et la technique afin de minimiser les défauts de soudage du fil d’aluminium et d’améliorer la qualité globale de votre travail.
Points clés à retenir
- Se préparer est importantNettoyez toujours le métal pour enlever la saleté qui peut provoquer des trous ou des points faibles.
- Chauffer l'aluminium à 150-200°F avant le soudage. Cela réduit les contraintes et empêche les fissures.
- Utilisez un bon gaz de protection, comme l'argon pur à 100 %, pour protéger la soudure de l'air.
- Choisissez le métal d'apport adapté au matériau principal. Cela renforce la soudure et réduit les problèmes.
- Alimentez le fil de manière uniforme pour réaliser des soudures lisses et éviter les trous ou les espaces.
- Vérifiez et nettoyez régulièrement vos outils pour éviter que la saleté ne cause des problèmes.
- Réglez la chaleur en modifiant la vitesse et la puissance en fonction de l'épaisseur du métal. Cela évite de brûler le métal.
- Adoptez la bonne position de soudage pour mieux atteindre les joints. Cela améliore la qualité des soudures et évite les erreurs.
Comprendre les défauts de soudage du fil d'aluminium
Porosité
La porosité est l'un des défauts les plus fréquents que je rencontre lors du soudage de l'aluminium. Elle se produit lorsque des bulles de gaz restent emprisonnées dans le bain de fusion, créant des vides lors de la solidification de la soudure. Ces vides fragilisent la soudure et compromettent son intégrité structurelle. La conductivité thermique élevée de l'aluminium aggrave souvent ce problème, car elle provoque un refroidissement rapide, piégeant les gaz avant qu'ils ne puissent s'échapper.
Pour minimiser la porosité, je veille toujours à ce que la pièce soit propre et exempte de contaminants tels que l'huile, la graisse ou l'humidité. Même une infime quantité d'impuretés en surface peut introduire de l'hydrogène dans la soudure, principale cause de porosité. L'utilisation d'un gaz de protection de haute qualité, comme l'argon pur, et le maintien d'un débit de gaz constant contribuent également à prévenir ce défaut. De plus, le préchauffage des plaques d'aluminium épaisses à environ 65 °C (150 °F) assure un refroidissement plus contrôlé, permettant aux gaz emprisonnés de s'échapper avant la solidification de la soudure.
Conseil: Il faut toujours stocker le fil d'aluminium dans un endroit sec et propre afin d'éviter qu'il n'absorbe l'humidité, ce qui peut entraîner de la porosité lors du soudage.
Craquement
La fissuration constitue un autre défi majeur du soudage de l'aluminium. Elle résulte souvent des forces de contraction lors du refroidissement. Si le métal d'apport ne peut absorber ces forces, des fissures peuvent se former. Ce problème est d'autant plus marqué lors du soudage de pièces d'aluminium épaisses, car leur conductivité thermique élevée exige un ampérage plus important pour une fusion optimale.
J'ai constaté que préchauffer le matériau entre 65 et 95 °C (150-200 °F) permet de réduire le risque de fissuration en minimisant la contraction thermique. Le choix du métal d'apport est tout aussi important. Par exemple, un alliage d'apport à point de fusion plus bas et à ductilité plus élevée absorbe mieux les contraintes de contraction. Maintenir un apport de chaleur constant et éviter une vitesse de soudage excessive sont également essentiels pour prévenir les fissures.
Inclusions d'oxyde
Des inclusions d'oxyde se forment lorsque l'oxyde d'aluminium, une couche qui se forme naturellement à la surface de l'aluminium, se retrouve piégé dans la soudure. Ce défaut fragilise la soudure et peut entraîner une rupture prématurée. L'oxyde d'aluminium ayant un point de fusion bien supérieur à celui de l'aluminium, son élimination lors du soudage s'avère difficile.
Pour remédier à ce problème, je nettoie toujours soigneusement la surface en aluminium avant de souder. Une brosse métallique en acier inoxydable spécialement conçue pour l'aluminium est idéale pour éliminer la couche d'oxyde. De plus, je veille à ce que l'arc de soudage soit stable et concentré, ce qui contribue à dissoudre les oxydes restants. L'utilisation d'un gaz de protection de haute qualité, comme l'argon ou un mélange argon-hélium, prévient davantage la formation d'oxyde pendant le soudage.
Note: Inspectez et nettoyez régulièrement votre matériel de soudage afin d'éviter l'introduction de contaminants susceptibles d'entraîner la formation d'inclusions d'oxyde.
Autres défauts courants
D'après mon expérience, Le soudage de l'aluminium présente plusieurs autres défauts Au-delà de la porosité, des fissures et des inclusions d'oxyde, ces problèmes peuvent nuire considérablement à la qualité de la soudure s'ils ne sont pas correctement traités. J'aborderai ci-dessous certains des plus courants et la manière dont je les résous.
Fissuration à la solidification
La fissuration à chaud, également appelée fissuration à la solidification, se produit lors du refroidissement de la soudure. Ce défaut résulte de l'incapacité du métal d'apport à absorber les contraintes dues au retrait de solidification. Il est particulièrement fréquent dans les procédés de soudage par fusion. J'ai constaté qu'un mauvais choix de métal d'apport et des vitesses de soudage élevées contribuent souvent à ce problème.
Pour éviter les fissures de solidification, je choisis toujours des alliages d'apport dont la composition correspond à celle du métal de base. Cela garantit une meilleure compatibilité et réduit le risque de fissuration. De plus, je maintiens une vitesse de soudage constante et j'évite un apport de chaleur excessif, qui pourrait aggraver le problème.
Combustion
La perforation se produit lorsque l'apport de chaleur est trop élevé, provoquant une fusion excessive du métal de base. Ce défaut est particulièrement fréquent lors du soudage de tôles d'aluminium fines. J'ai constaté que des angles de torche incorrects et un ampérage excessif en sont les principales causes.
Pour éviter la perforation, j'ajuste soigneusement les paramètres de soudage en fonction de l'épaisseur du matériau. L'utilisation d'un fil de plus petit diamètre et la réduction de l'apport de chaleur me permettent également de mieux contrôler le bain de fusion.
Désalignement
Un défaut d'alignement, ou défaut de côté incorrect, survient lorsque le joint soudé ne s'aligne pas correctement avec le métal de base. Cela peut être dû à de mauvaises pratiques d'assemblage ou à un contrôle qualité insuffisant. J'ai constaté ce problème lorsque les matières premières ne sont pas préparées ou positionnées correctement avant le soudage.
Pour éviter tout défaut d'alignement, je m'assure que tous les composants sont correctement alignés et solidement fixés avant de commencer le soudage. Des inspections régulières pendant l'assemblage me permettent également de détecter rapidement les problèmes potentiels.
Résumé des défauts courants
Voici un aperçu rapide de quelques défauts courants et des procédés de soudage associés :
| Type de défaut | Description | Procédé de soudage |
|---|---|---|
| Porosité | Causée par l'hydrogène dans le bain de fusion ; comprend la porosité métallurgique et la porosité en trou de serrure. | Soudage au faisceau laser |
| Craquage à chaud | Mécanisme de fissuration à haute température ; également connu sous le nom de fissuration à la solidification. | Soudage par fusion |
| Fissuration à la solidification | Défaut spécifique du soudage par fusion ; lié à la fissuration par liquation sous l’effet de la chaleur. | Soudage par fusion |
En comprenant ces défauts et leurs causes, j'ai pu mettre en œuvre des mesures efficaces de correction et de prévention des défauts de soudage du fil d'aluminium. Cette approche garantit des soudures de haute qualité et minimise les risques de défaillance dans les applications critiques.
Conseil: Vérifiez toujours vos paramètres de soudage et la préparation des matériaux afin d'éviter ces défauts courants.
Défauts de soudage du fil d'aluminium et mesures préventives
Causes des défauts
Comprendre les causes des défauts de soudage du fil d'aluminium est la première étape pour les prévenir. D'après mon expérience, ces défauts proviennent souvent des propriétés du matériau, de facteurs environnementaux et de techniques de soudage inappropriées. La conductivité thermique élevée et le bas point de fusion de l'aluminium le rendent particulièrement sensible à ce type de problèmes. porosité, des fissures et des inclusions d'oxyde.
La porosité, par exemple, se produit lorsque de l'hydrogène gazeux se retrouve piégé dans le bain de fusion. Cela peut être dû à l'humidité présente sur la pièce ou à un débit de gaz de protection inadéquat. La fissuration, quant à elle, est souvent causée par des contraintes de retrait excessives lors de la solidification. Une conception de joint inadéquate ou l'utilisation de matériaux d'apport non adaptés peuvent aggraver ce problème.
Pour y voir plus clair, voici un récapitulatif des causes de défauts courantes et leur description :
| Cause du défaut | Description | Solution |
|---|---|---|
| Craquage à chaud | Problèmes chimiques dans les alliages d'aluminium, notamment dans la série 6000. | Utilisez un métal d'apport moins sensible aux fissures et une conception de joint appropriée pour permettre une plus grande quantité de métal d'apport. |
| Craquement sous stress | Contraintes de retrait excessives lors de la solidification. | Utilisez un métal d'apport contenant du silicium, augmentez les vitesses de déplacement et préchauffez pour minimiser les contraintes résiduelles. |
| Formation de porosité | Problèmes de solubilité de l'hydrogène lors de la solidification. | Contrôler les niveaux d'hydrogène et assurer un blindage adéquat pour éviter le piégeage de l'air. |
En identifiant ces causes, je peux prendre des mesures ciblées pour minimiser les défauts et améliorer la qualité des soudures.
Stratégies préventives
La prévention des défauts de soudage du fil d'aluminium exige une approche proactive. Je privilégie toujours la préparation, l'équipement adéquat et la technique. Par exemple, le préchauffage de l'aluminium entre 65 et 95 °C (150-200 °F) contribue à réduire les contraintes thermiques et à prévenir les fissures. Un nettoyage minutieux de la pièce à l'aide d'une brosse métallique en acier inoxydable élimine les oxydes et les contaminants, souvent à l'origine de porosités et d'inclusions.
Voici quelques stratégies supplémentaires que j'ai trouvées efficaces :
- Utilisez un gaz de protection de haute qualité, tel que l'argon pur à 100 %, pour éviter toute contamination de l'air.
- Stockez le fil d'aluminium dans un endroit sec pour éviter l'absorption d'humidité.
- Choisissez des matériaux de remplissage adaptés au métal de base afin de réduire le risque de fissures.
- Maintenir une alimentation en fil constante pour garantir des soudures uniformes.
Les progrès récents en matière de technologie de soudage offrent également des solutions innovantes. Par exemple :
- La formation en réalité virtuelle (RV) offre un environnement sûr aux soudeurs pour pratiquer et perfectionner leurs compétences.
- Les robots collaboratifs (cobots) réduisent la pénibilité physique et améliorent la précision.
- Les drones facilitent les inspections dans les zones dangereuses, minimisant ainsi les contrôles manuels.
En combinant les méthodes traditionnelles aux innovations modernes, je peux réduire considérablement l'apparition de défauts.
Importance d'une technique appropriée
Une technique de soudage appropriée joue un rôle crucial dans la prévention des défauts. J'ai appris que même les meilleurs matériaux et équipements ne peuvent compenser une mauvaise technique. Par exemple, en utilisant… technique de soudage par poussée Elle améliore la protection gazeuse, essentielle pour réduire la porosité. Le maintien d'un apport de chaleur constant et le contrôle de la vitesse de soudage contribuent également à prévenir les problèmes tels que les fissures et les perforations.
La propreté est un autre facteur essentiel. Les surfaces en aluminium doivent être exemptes d'oxydes et de contaminants avant le soudage. Je vérifie et nettoie régulièrement mon matériel afin d'éviter toute impureté dans la soudure. De plus, le stockage de l'aluminium dans un endroit sec empêche sa réoxydation et garantit ainsi l'intégrité du matériau.
Le préchauffage est tout aussi important. Il garantit une répartition uniforme de la température, réduisant ainsi les risques de déformation et de fissuration. Les inspections visuelles et les essais non destructifs renforcent encore l'assurance qualité en permettant de détecter les défauts au plus tôt.
En maîtrisant ces techniques, je peux réaliser des soudures de haute qualité et minimiser les risques de défauts de soudage du fil d'aluminium, ainsi que mettre en place des mesures préventives.
Préparation et outils pour le soudage de l'aluminium
Nettoyage de surface
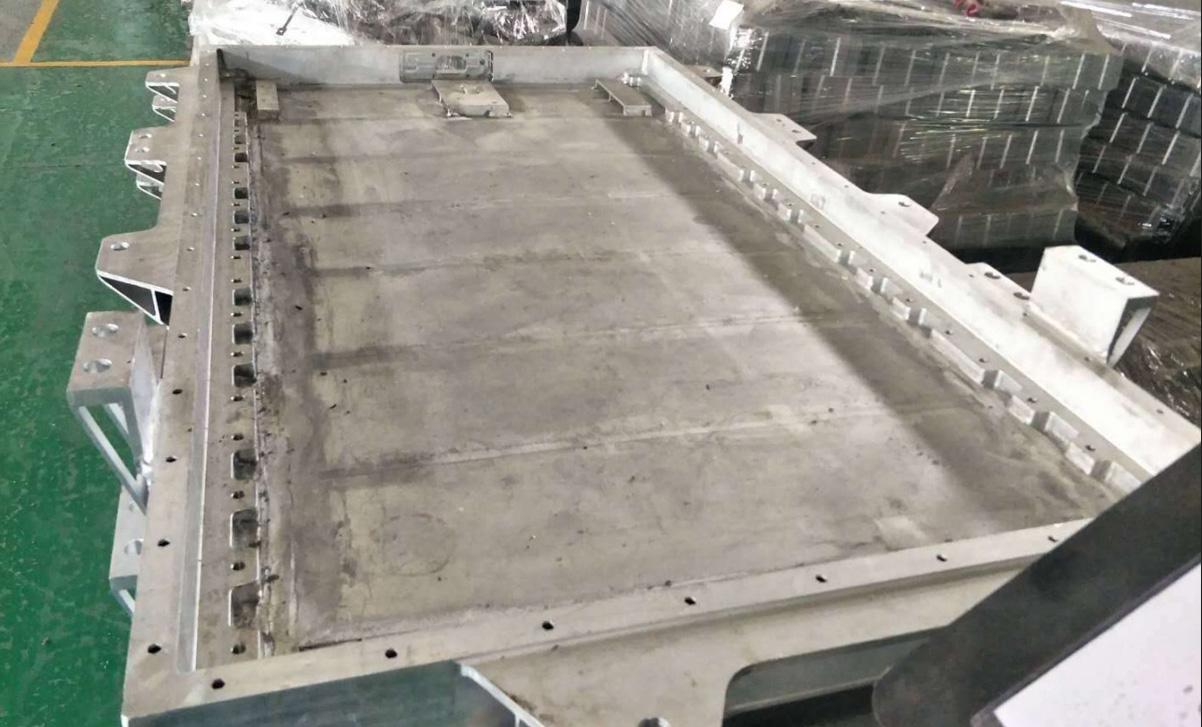
Le nettoyage des surfaces est la base de soudure d'aluminium réussieJe privilégie toujours cette étape car l'aluminium forme naturellement une couche d'oxyde dont le point de fusion est supérieur à celui du métal de base. Cette couche empêche une fusion correcte lors du soudage. Le nettoyage et le dégraissage du métal éliminent cette couche d'oxyde, exposant ainsi l'aluminium brut pour une liaison efficace.
Pour préparer la surface au soudage, j'utilise une brosse métallique en acier inoxydable spécialement conçue pour l'aluminium. Cet outil me permet d'éliminer les contaminants tels que la saleté, l'huile et la poussière sans introduire d'impuretés. Un spécialiste des solutions de soudage a un jour insisté sur l'importance de la propreté en répétant sans cesse : « Nettoyez, nettoyez, nettoyez, nettoyez… et nettoyez ! » Je suis ce conseil à la lettre afin d'éviter les défauts comme la porosité et les inclusions d'oxyde.
| Défi | Explication |
|---|---|
| Couche d'oxyde | La couche d'oxyde présente sur l'aluminium a un point de fusion plus élevé que le métal de base, empêchant ainsi la fusion. |
| Conductivité thermique | Une conductivité thermique élevée entraîne une dissipation rapide de la chaleur, ce qui provoque une pénétration insuffisante. |
| Solubilité de l'hydrogène | La forte solubilité de l'hydrogène dans l'aluminium fondu peut entraîner de la porosité en présence d'humidité. |
Une préparation adéquate s'accorde également avec Les normes industrielles telles que l'AWS D1.2, qui régit le soudage structurel de l'aluminium. En éliminant les contaminants et la couche d'oxyde, je garantis que mes soudures répondent à ces exigences de qualité rigoureuses.
Conseil: Avant de commencer, inspectez toujours la zone de soudage afin de vérifier l'absence de traces de saleté, d'huile ou de poussière. Même de petites impuretés peuvent compromettre la qualité de la soudure.
Préchauffage
Préchauffer l'aluminium avant de souder change tout. J'ai constaté que cela réduit les contraintes thermiques et prévient la fissuration en assurant une répartition uniforme de la température. Cette étape minimise la déformation et élimine l'humidité résiduelle, ce qui est essentiel pour éviter la porosité dans la soudure.
Lorsque je travaille avec des plaques d'aluminium épaisses, je préchauffe le matériau à environ 65-95 °C. Cette plage de température me permet de mieux contrôler le bain de fusion et réduit le risque de défauts tels que les fissures de solidification. Le préchauffage compense également la conductivité thermique élevée de l'aluminium, qui peut entraîner une dissipation thermique rapide et une pénétration insuffisante.
J'utilise un thermomètre infrarouge pour contrôler le préchauffage. Cet outil me permet de maintenir une température homogène sur toute la pièce. En intégrant le préchauffage à ma routine, j'ai considérablement amélioré la qualité et la durabilité de mes soudures.
Note: Le préchauffage est particulièrement bénéfique pour les sections épaisses d'aluminium, où les contraintes thermiques sont plus prononcées.
Sélection d'équipement
Le choix du matériel adéquat est crucial pour la réussite du soudage de l'aluminium. J'investis toujours dans des outils de haute qualité, spécialement conçus pour l'aluminium. Ces outils permettent un contrôle précis de l'apport de chaleur, de la stabilité de l'arc et du débit de gaz de protection, éléments essentiels pour obtenir des soudures impeccables.
Pour le soudage à l'arc sous gaz métal (GMAW) de l'aluminium, Le souci du détail et une solide base de connaissances sont essentiels. Chaque composant du système de soudage a des exigences spécifiques qui doivent être respectées. Par exemple, Je préfère les soudeuses TIG AC pour le soudage de l'aluminium. Ces machines maintiennent un arc stable et nettoient la couche d'oxyde pendant le processus, assurant ainsi une soudure lisse et fiable.
Voici quelques bonnes pratiques que je suis lors du choix de mon équipement :
- Utilisez les postes de soudage TIG AC pour leur capacité à nettoyer la couche d'oxyde et à maintenir la stabilité de l'arc.
- Assurez-vous que le système de soudage fournisse un débit de gaz de protection constant afin d'éviter toute contamination.
- Investissez dans des dévidoirs de fil en aluminium de haute qualité pour assurer une alimentation uniforme du fil.
En privilégiant le choix du matériel, j'ai pu améliorer la précision de mes soudures et réduire l'apparition de défauts.
Conseil: Familiarisez-vous toujours avec les exigences spécifiques de votre système de soudage afin d'optimiser ses performances et d'obtenir des résultats de haute qualité.
Techniques de prévention des défauts de soudure
Contrôle de l'apport de chaleur
La maîtrise de l'apport de chaleur est un facteur essentiel pour prévenir les défauts de soudage de l'aluminium. La conductivité thermique élevée de l'aluminium le rend sujet à une dissipation thermique rapide, ce qui peut entraîner… des problèmes comme la porosité, les fissureset la perforation. Je veille toujours à contrôler soigneusement l'apport de chaleur afin de maintenir un bain de fusion stable et d'éviter la surchauffe du matériau de base.
Une stratégie efficace que j'utilise consiste à adapter la vitesse de soudage et l'intensité du courant en fonction de l'épaisseur de l'aluminium. Par exemple, pour les tôles fines, je réduis l'intensité afin d'éviter la perforation. Préchauffer les pièces plus épaisses entre 65 et 95 °C (150-200 °F) me permet également de mieux contrôler le bain de fusion, réduisant ainsi le risque de fissures.
Des études menées dans divers secteurs industriels soulignent l'importance du contrôle thermique. Par exemple :
- Soudage TIG en aviationUn apport de chaleur contrôlé et une utilisation appropriée du gaz de protection ont permis d'obtenir des soudures durables conformes aux normes aérospatiales les plus strictes.
- Soudage MIG dans l'automobileL'utilisation d'un pistolet à bobine et d'un mélange gazeux argon-hélium a amélioré la pénétration et minimisé les défauts, améliorant ainsi la durabilité du véhicule.
- Soudage laser pour l'électroniqueLes faisceaux laser focalisés ont réduit la distorsion thermique, garantissant des soudures de haute qualité pour les composants sensibles.
Ces exemples soulignent l'importance d'une gestion thermique précise pour obtenir des soudures d'aluminium sans défaut.
Conseil: Surveillez toujours votre apport de chaleur à l'aide d'une machine à souder à réglages ajustables afin de garantir des résultats constants.
Position de soudage correcte
La position de soudage influe considérablement sur la qualité des soudures d'aluminium. J'ai constaté que le maintien d'une position correcte améliore non seulement la pénétration de la soudure, mais réduit également le risque de défauts tels que le mauvais alignement et la fusion incomplète.
Lors du soudage de l'aluminium, je positionne toujours la pièce de manière à optimiser l'accès au joint. Cela garantit un angle constant de la torche de soudage, essentiel pour obtenir des soudures uniformes. L'utilisation de positionneurs de soudage modernes a radicalement changé la donne. Ces outils offrent une grande flexibilité pour les pièces de différentes dimensions et permettent des transitions rapides entre les positions, ce qui rend le processus plus efficace.
Les avantages d'une bonne position de soudage sont bien documentés :
- L'amélioration de la qualité des soudures réduit le nombre de pièces rejetées et les retouches. économie de matériaux de 10 à 20 %.
- Les avantages ergonomiques minimisent la fatigue du soudeur, garantissant une qualité constante tout au long des quarts de travail.
- Les positionneurs répondent à divers besoins de fabrication, améliorant ainsi la productivité et la précision.
En privilégiant la position de soudage correcte, j'ai pu réaliser des soudures de haute qualité tout en minimisant les défauts.
Note: Ajustez toujours votre espace de travail pour maintenir une position de soudage confortable et ergonomique. Cela améliore non seulement la qualité de la soudure, mais réduit également la fatigue physique.
Alimentation en fil constante
Un dévidage régulier du fil est essentiel pour obtenir des soudures uniformes et minimiser les défauts. J'ai constaté qu'un dévidage irrégulier peut entraîner des problèmes tels que la porosité, une fusion incomplète et un aspect irrégulier du cordon de soudure. Pour y remédier, je veille toujours à ce que mon dévidoir soit correctement entretenu et aligné.
Choisir le bon type de galet d'entraînement est crucial pour le soudage de l'aluminium. J'utilise un Rouleau d'entraînement à rainure en UCela empêche la déformation du fil et assure une alimentation régulière. Un entretien régulier, comme le nettoyage des galets d'entraînement et la vérification de leur usure, me permet d'éviter les problèmes d'alimentation.
Pour éviter les problèmes d'alimentation en fil, il est essentiel de choisir le type de galet d'entraînement approprié. Un galet d'entraînement à gorge en U est idéal pour le soudage de l'aluminium, car il minimise la déformation du fil et assure des conditions d'arc constantes. Un entretien régulier et un alignement correct des galets d'entraînement sont également indispensables pour obtenir des soudures sans défaut.
En assurant une alimentation en fil constante, j'ai pu réaliser des soudures de haute qualité avec un minimum de défauts. Cette méthode améliore non seulement l'aspect de la soudure, mais aussi sa solidité.
Conseil: Inspectez toujours votre dévidoir avant de commencer un projet afin de garantir un fonctionnement fluide et régulier.
Application de gaz de protection
Le gaz de protection joue un rôle essentiel dans le soudage de l'aluminium. Il protège le bain de fusion des contaminations atmosphériques, garantissant ainsi une soudure propre et sans défaut. J'ai constaté que le choix du gaz de protection adéquat et le maintien d'un débit optimal permettent d'améliorer considérablement la qualité de la soudure. Sans une protection appropriée, des défauts tels que la porosité et l'oxydation deviennent quasi inévitables.
J'utilise systématiquement de l'argon pur pour la plupart des opérations de soudage de l'aluminium. L'argon assure une excellente stabilité de l'arc et garantit un cordon de soudure lisse. Pour les pièces d'aluminium plus épaisses, j'opte parfois pour un mélange argon-hélium. L'hélium augmente l'apport de chaleur, ce qui améliore la pénétration et réduit le risque de fusion incomplète. Toutefois, je veille toujours à ce que le mélange gazeux corresponde aux exigences spécifiques du projet.
Une étude souligne l'importance du gaz de protection en soudage :
"Le choix approprié du gaz de protection et l'utilisation d'un débit optimal permettent d'obtenir une meilleure qualité, se traduisant par une productivité accrue, une consommation de gaz réduite et une amélioration des propriétés géométriques, de la microstructure et des propriétés mécaniques de la soudure.."
Il est tout aussi important de maintenir un débit adéquat. En général, je le règle entre 20 et 30 pieds cubes par heure (CFH) pour la plupart des applications. Un débit trop faible peut entraîner la contamination du bain de fusion par de l'air, ce qui provoque des porosités. À l'inverse, un débit excessivement élevé peut engendrer des turbulences, favorisant ainsi l'introduction de contaminants. Je contrôle systématiquement le débit à l'aide d'un débitmètre afin d'en garantir la constance.
Voici quelques bonnes pratiques que je suis pour l'application des gaz de protection :
- Utilisez du gaz de haute puretéLes impuretés présentes dans le gaz peuvent entraîner des défauts tels que le noircissement ou la porosité.
- Inspectez régulièrement les conduites de gaz.Les fuites ou les obstructions peuvent perturber le flux de gaz et compromettre la qualité de la soudure.
- Positionnez correctement la buseMaintenir la buse à la bonne distance du bain de fusion assure une protection efficace.
J'ai également constaté que la propreté de la buse est essentielle. Une buse obstruée ou encrassée peut perturber le flux de gaz et entraîner une protection irrégulière. Je nettoie régulièrement la buse à l'aide d'une brosse métallique ou d'outils de nettoyage spécifiques. Ce simple geste m'a permis de maintenir une qualité de soudure constante.
Choisir les bons matériaux pour le soudage de l'aluminium
Le choix des matériaux est fondamental pour obtenir des soudures d'aluminium de haute qualité. J'ai constaté que le choix du fil d'aluminium, des alliages d'apport et des gaz de protection influe directement sur la résistance, l'aspect et la prévention des défauts de soudure. En maîtrisant les propriétés et les applications de ces matériaux, je peux garantir des résultats optimaux pour chaque projet.
Types de fils d'aluminium
Le type de fil d'aluminium est déterminant pour la qualité de la soudure. Lors du choix d'un fil, je prends toujours en compte des facteurs tels que la résistance, la résistance à la corrosion et la soudabilité. Les progrès technologiques ont considérablement amélioré la qualité des fils d'aluminium, facilitant ainsi l'obtention de résultats constants.
- Soudabilité amélioréeLes fils d'aluminium modernes sont conçus pour réduire les problèmes d'alimentation et améliorer la stabilité de l'arc. Ceci est particulièrement avantageux pour les procédés de soudage automatisés, où la précision est primordiale.
- résistance à la corrosionLes câbles de haute qualité offrent une excellente résistance aux facteurs environnementaux, ce qui les rend idéaux pour des secteurs comme les énergies renouvelables et l'électronique.
- VersatilitéLes fils d'aluminium sont désormais utilisés dans un large éventail d'applications, de la construction navale à l'aérospatiale, en raison de leur légèreté et de leur durabilité.
Lors du choix d'un fil, je veille toujours à ce qu'il soit adapté au matériau de base et aux exigences du projet. Cette approche minimise les défauts et améliore la qualité globale de la soudure.
Alliages de remplissage
Les alliages d'apport sont tout aussi importants que le fil lui-même. Ils assurent la liaison entre les métaux de base, garantissant une soudure solide et durable. J'ai constaté que choisir le bon alliage d'apport peut… prévenir les défauts courants comme les fissures et la porosité.
Voici un comparatif rapide des alliages de remplissage les plus courants :
| Alliage de remplissage | Observations | résistance à la corrosion | Qualité des soudures |
|---|---|---|---|
| IS 4043 | Sujet aux fissures de solidification | Pas idéal pour la série 5000 | Qualité moyenne |
| IS 5356 | Produit des articulations sans défaut | Excellent pour le soudage dissemblable | Des soudures de haute qualité ont été réalisées. |
J'utilise souvent 4043 pour les applications à haute température et les soudures esthétiques. Son point de fusion plus bas facilite sa mise en œuvre, notamment pour les conceptions complexes. Par ailleurs, 5356 c'est mon choix de prédilection pour les projets exigeant une résistance à la traction et à la corrosion élevées. Environ 85 % des soudures Nous privilégions ces alliages en raison de leur rapport coût-efficacité et de leur disponibilité.
ConseilToujours utiliser un alliage d'apport identique à celui du matériau de base afin d'éviter les défauts de soudure et d'assurer la compatibilité.
Gaz de protection
Les gaz de protection protègent le bain de fusion des contaminations atmosphériques, garantissant ainsi une soudure propre et sans défaut. J'utilise généralement des gaz inertes comme… argon et hélium, car elles offrent une excellente stabilité de l'arc et réduisent l'oxydation.
- Argon purIdéal pour les profilés en aluminium de faible épaisseur, il offre un arc stable et un cordon de soudure lisse. Cependant, il est moins performant pour les matériaux plus épais en raison de sa plus faible conductivité thermique.
- Mélanges argon-héliumCe sont mes lubrifiants préférés pour les sections épaisses. L'hélium augmente l'apport de chaleur, améliorant la pénétration et réduisant la porosité. Le profil plus large du cordon permet également à l'hydrogène de s'échapper, minimisant ainsi les défauts.
Il est crucial de maintenir un débit de gaz adéquat. Je le règle généralement entre 20 et 30 CFH pour assurer une protection efficace sans créer de turbulences. L'inspection régulière des conduites de gaz et le nettoyage de la buse me permettent de maintenir un débit constant, ce qui améliore la qualité de la soudure.
NoteL'ajout d'hélium au gaz de protection améliore non seulement la pénétration, mais réduit également la porosité, ce qui le rend idéal pour des applications exigeantes comme la construction navale.
En sélectionnant avec soin le fil d'aluminium, les alliages d'apport et les gaz de protection, j'ai pu réaliser des soudures de haute qualité avec un minimum de défauts. Ces matériaux constituent le fondement d'une soudure aluminium réussie, garantissant durabilité et fiabilité pour chaque projet.
Dépannage des défauts de soudure du fil d'aluminium

Identification des défauts
L'identification des défauts de soudage du fil d'aluminium exige une approche systématique. Je commence toujours par un examen visuel de la soudure afin de déceler les irrégularités telles que fissures, porosités ou décolorations. Ces signes indiquent souvent des problèmes sous-jacents qui nécessitent une intervention immédiate. Toutefois, l'inspection visuelle seule ne permet pas toujours de déceler tous les défauts, notamment ceux qui sont dissimulés à l'intérieur de la soudure.
Pour améliorer la détection des défauts, je m'appuie sur des techniques avancées comme l'imagerie radiographique. Des études ont montré que méthodes d'exploration de données, y compris les réseaux neuronauxCette méthode permet d'analyser avec une grande précision les données de soudure à partir d'images radiographiques. Ces techniques contribuent à identifier les défauts circulaires, tels que les cavités, et les défauts linéaires, comme les fissures. De plus, les tests d'hypothèses statistiques et le seuillage d'image minimisent les fausses alarmes, garantissant ainsi des résultats fiables.
Voici quelques exemples Principes clés que je suis pour identifier efficacement les défauts:
- aptitude à l'alimentationJe veille à ce que le fil de soudage soit de haute qualité et j'ajuste les paramètres du frein pour éviter les problèmes d'alimentation.
- PorositéÉliminer les contaminants et l'humidité de la pièce à usiner m'aide à éviter le piégeage d'hydrogène pendant le soudage.
- CraquementJe me tiens à l'écart des plages de composition chimique critiques dans les alliages d'apport afin de réduire le risque de fissuration à la solidification.
En combinant l'inspection visuelle avec des outils de diagnostic avancés, je peux identifier les défauts précocement et prendre des mesures correctives avant qu'ils ne compromettent la qualité de la soudure.
Correction de la porosité
La porosité demeure l'un des problèmes les plus courants en soudage de l'aluminium. Elle se produit lorsque des bulles de gaz se retrouvent piégées dans le bain de fusion, ce qui fragilise la soudure. J'ai constaté que la résolution du problème de porosité commence par une préparation adéquate. Un nettoyage minutieux de la pièce permet d'éliminer les contaminants tels que l'huile, la graisse et l'humidité, qui sont les principales sources d'hydrogène.
L'application d'un gaz de protection est également essentielle. J'utilise systématiquement de l'argon de haute pureté et maintiens un débit constant afin d'éviter toute contamination par l'air. Pour les sections d'aluminium plus épaisses, j'opte parfois pour un mélange argon-hélium afin d'améliorer l'apport de chaleur et de faciliter l'évacuation des gaz. De plus, le préchauffage du matériau entre 65 et 95 °C (150-200 °F) garantit un refroidissement contrôlé, réduisant ainsi le risque de formation de bulles d'air.
L'entretien régulier du matériel est une autre étape essentielle. J'inspecte les conduites de gaz et nettoie la buse pour garantir un débit de gaz continu. Ces pratiques, associées à une technique appropriée, ont considérablement réduit la porosité de mes soudures.
S'attaquer au craquage
La fissuration lors du soudage de l'aluminium résulte souvent de contraintes thermiques survenant pendant la solidification. Les alliages d'aluminium à haute résistance sont particulièrement sujets à ce problème en raison de leur zone équiaxe fine (FQZ)Les recherches montrent que les phases intergranulaires AlCuMg contribuent à la fissuration en favorisant la nucléation de micro-vides. Pour contrer ce phénomène, j'ai adopté des stratégies visant à améliorer la microstructure de la soudure.
Une méthode efficace consiste à préchauffer le matériau afin de réduire la contraction thermique. Je sélectionne également des alliages d'apport moins sensibles à la fissuration, ce qui garantit une meilleure compatibilité avec le métal de base. Par exemple, l'utilisation de matériaux d'apport riches en silicium minimise les contraintes résiduelles et améliore la ductilité.
Des techniques innovantes comme le soudage hybride ont donné des résultats prometteurs. L'association de l'oscillation d'un faisceau laser à un champ magnétique pulsé affine la microstructure et accroît la résistance à la traction. Cette méthode permet non seulement de prévenir la fissuration, mais aussi d'améliorer la qualité globale de la soudure.
En mettant en œuvre ces stratégies, j'ai pu lutter efficacement contre la fissuration, garantissant ainsi des soudures durables et fiables dans mes projets.
Résolution des problèmes d'alimentation du fil
Les problèmes d'alimentation en fil peuvent perturber le processus de soudage et engendrer des défauts tels que des soudures irrégulières, de la porosité ou des projections excessives. Ayant moi-même rencontré ces difficultés, j'ai appris que leur résolution exige une combinaison d'équipement adapté, d'entretien régulier et de savoir-faire de l'opérateur. En appliquant les meilleures pratiques, j'ai pu obtenir une alimentation en fil plus fluide et des soudures de meilleure qualité.
L'un des moyens les plus efficaces de résoudre les problèmes d'alimentation en fil consiste à sélectionner métaux d'apport de haute qualitéLes fils de qualité inférieure entraînent souvent des temps d'arrêt dus à une alimentation irrégulière et à des projections excessives. Je choisis toujours un fil d'aluminium de première qualité, ce qui garantit une alimentation fluide et réduit les risques de défauts. De plus, les consommables à profil conique contribuent à minimiser l'accumulation de chaleur, qui peut sinon provoquer des interruptions d'alimentation. Ces petits ajustements ont fait une différence significative dans mes projets de soudage.
Conseil: Avant d'introduire le fil dans le dévidoir, vérifiez toujours qu'il ne présente ni pliures ni courbures. Un fil endommagé peut provoquer des bourrages et perturber le processus de soudage.
Un entretien régulier du dévidoir est tout aussi important. Je nettoie régulièrement les galets d'entraînement et remplace les pièces usées pour garantir un fonctionnement optimal. L'utilisation d'un galet d'entraînement à gorge en U, spécialement conçu pour le fil d'aluminium, prévient toute déformation et assure une alimentation fluide. Je vérifie également le réglage de la tension des galets d'entraînement. Une tension excessive peut déformer le fil, tandis qu'une tension insuffisante peut provoquer un glissement. Un réglage précis m'a permis d'éviter de nombreux problèmes d'alimentation courants.
La formation des opérateurs est essentielle pour résoudre les problèmes d'alimentation en fil. J'ai consacré du temps à apprendre comment optimiser les paramètres de soudage et dépanner efficacement l'équipement. La formation améliore non seulement les compétences, mais aussi l'efficacité des opérations de soudage. Par exemple, savoir régler le frein de la bobine permet d'éviter les débordements de fil, qui peuvent entraîner des enchevêtrements ou des interruptions d'alimentation.
Voici quelques bonnes pratiques supplémentaires que je suis pour réduire les problèmes d'alimentation en fil :
- Stockez le fil d'aluminium dans un endroit propre et sec afin d'éviter toute contamination.
- Utilisez des revêtements et des embouts de contact spécialement conçus pour l'aluminium afin de réduire la friction.
- Inspectez régulièrement le cheminement des câbles pour vous assurer qu'il n'y a pas d'obstructions ni de coudes brusques.
En privilégiant des matériaux de haute qualité, un entretien rigoureux du matériel et la formation des opérateurs, j'ai pu minimiser les problèmes d'alimentation en fil et améliorer la qualité globale de mes soudures. Ces stratégies permettent non seulement d'accroître la productivité, mais aussi de réduire les risques de défauts, garantissant ainsi des résultats fiables et constants.
Comprendre les défauts de soudage du fil d'aluminium est essentiel pour obtenir des soudures solides et fiables. En identifiant les problèmes courants tels que la porosité, les fissures et les inclusions d'oxyde, j'ai pu mettre en œuvre des stratégies efficaces garantissant des résultats constants.
Points clés à retenirLa préparation et la technique sont les fondements d'une soudure réussie.
Je vous encourage à appliquer les conseils partagés dans ce blog. Concentrez-vous sur un nettoyage adéquat, un préchauffage approprié et le choix de matériaux de haute qualité. Ces étapes ne se limitent pas à cela. réduire les défauts mais aussi améliorer la durabilité et l'aspect de vos soudures. Avec la bonne approche, obtenir des résultats de qualité professionnelle devient simple et accessible.
FAQ
1. Quel est le défaut le plus courant dans le soudage du fil d'aluminium ?
La porosité est le défaut le plus fréquent que je rencontre. Elle se produit lorsque des bulles de gaz restent emprisonnées dans le bain de fusion, ce qui fragilise la soudure. Un nettoyage adéquat, un préchauffage approprié et l'utilisation d'un gaz de protection de haute qualité me permettent de prévenir ce problème.
2. Comment choisir le bon alliage d'apport pour le soudage de l'aluminium ?
Je choisis toujours l'alliage d'apport en fonction du matériau de base. Par exemple, j'utilise l'ER4043 pour les applications à haute température et l'ER5356 pour les projets exigeant une résistance à la corrosion. Cela garantit la compatibilité et réduit les défauts tels que les fissures.
3. Pourquoi le préchauffage est-il important en soudage de l'aluminium ?
Le préchauffage réduit les contraintes thermiques et prévient la fissuration. Je préchauffe les profilés épais en aluminium entre 65 et 95 °C (150-200 °F) afin d'assurer une répartition uniforme de la température. Cette étape permet également une meilleure pénétration de la soudure et réduit les risques de défauts.
4. Quel gaz de protection dois-je utiliser pour le soudage de l'aluminium ?
Je recommande l'utilisation d'argon pur pour la plupart des applications. Pour les matériaux plus épais, j'utilise parfois un mélange argon-hélium. L'hélium améliore l'apport de chaleur et la pénétration, ce qui le rend idéal pour les soudures difficiles.
5. Comment puis-je éviter les problèmes d'alimentation en fil ?
J'entretiens régulièrement mon dévidoir et j'utilise des galets d'entraînement à gorge en U conçus pour l'aluminium. Je stocke également le fil d'aluminium dans un endroit sec afin d'éviter toute contamination. Ces précautions garantissent un dévidage fluide et régulier.
6. Quels outils sont indispensables pour nettoyer les surfaces en aluminium ?
J'utilise une brosse métallique en acier inoxydable spécialement conçue pour l'aluminium. Cet outil élimine la couche d'oxyde et les contaminants sans introduire d'impuretés. Un nettoyage adéquat garantit une meilleure qualité de soudure et réduit les défauts tels que les inclusions d'oxyde.
7. Comment contrôler l'apport de chaleur pendant le soudage ?
J'adapte la vitesse de soudage et l'intensité en fonction de l'épaisseur du matériau. Pour les tôles fines, je réduis l'intensité afin d'éviter la perforation. Le préchauffage des pièces épaisses me permet également de mieux gérer l'apport de chaleur.
8. Une mauvaise position de soudage peut-elle provoquer des défauts ?
Oui, un positionnement incorrect peut entraîner un mauvais alignement et une fusion incomplète. Je positionne toujours la pièce de manière à optimiser l'accès au joint. L'utilisation de positionneurs de soudage améliore la précision et réduit les défauts.
Conseil: Avant de commencer, inspectez toujours votre équipement et vos matériaux afin de garantir un processus de soudage sans encombre.